2026-11-04
Kết luận đầu tiên: tấm cán bóng không phải là một mặt hàng duy nhất. Sự lựa chọn hữu ích có ba yếu tố: độ bóng bề mặt, chất kết dính và độ vừa vặn với quy trình cũng như dung sai độ dày. Một tờ giấy có thể trông hoàn hảo khi lấy mẫu bằng tay nhưng vẫn không thành công trong quá trình sản xuất nếu chất kết dính kích hoạt quá nhanh, màng nền bị cong sau khi cắt hoặc thước đo danh nghĩa 125 micron bị mỏng ở mép giấy.
Đối với các menu cán màng của một cửa hàng in, tấm nhiệt 125-150 micron có cấu trúc PET/EVA thường là điểm khởi đầu hợp lý. Đối với công việc nguội trong thời gian ngắn, tấm bóng nhạy cảm với áp suất sẽ tránh nhiệt và giảm nguy cơ bị cong do nhiệt. Phần còn lại của hướng dẫn này giải thích những lựa chọn đó đến từ đâu, những gì cần đo lường và những gì cần hỏi trước khi đặt hàng.
Tấm bóng là một chiếc bánh sandwich chứ không phải một tấm màng nhựa. Trong các sản phẩm nhiệt, đế polyester hoặc BOPP mang chất kết dính nóng chảy EVA hoặc tương tự. Nhiệt làm tan chảy chất kết dính vào bản in, trong khi phần đế mang lại độ bóng, độ cứng và khả năng chống trầy xước. Tấm lạnh sử dụng chất kết dính acrylic nhạy áp lực và lớp lót chống dính. Độ bóng đến từ bề mặt màng nền và từ áp suất cũng như điều kiện cuộn của máy cán, chứ không phải từ lớp đánh bóng riêng biệt được áp dụng sau khi liên kết.
Các định dạng tờ thường được cắt từ cuộn giấy. Điều đó có nghĩa là cấu trúc tương tự có thể được bán dưới dạng tờ A4, túi hoặc cuộn, đồng thời chiều rộng cuộn, lõi và cách nối của bộ chuyển đổi có thể thay đổi năng suất hiệu quả của một đơn đặt hàng tờ giấy. Điều đó cũng có nghĩa là thông số kỹ thuật của "tấm" phải được đọc lại ở cuộn gốc: loại màng nền, trọng lượng lớp phủ dính, độ dày danh nghĩa và chất lượng cạnh khe.
Hình 1. Chế độ xem lớp đơn giản hóa: màng nền cung cấp độ bóng và độ bền; chất kết dính cung cấp liên kết và hành vi xử lý.
Đối với một công ty chuyển đổi dự định tự sản xuất tấm thay vì mua các thanh ram cắt sẵn, lộ trình sản phẩm bên dưới là điểm khởi đầu thích hợp để ghép màng nền và chất kết dính với định dạng tấm cuối cùng.
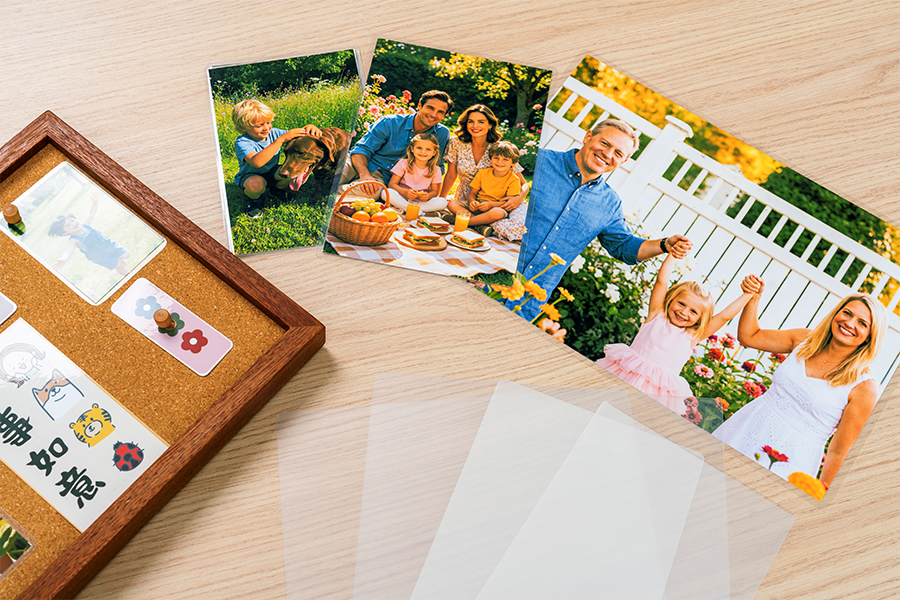 Phim cán màng PET/EVA bóng cho tấm lót trong nhà Màng PET/EVA bóng trong suốt được cung cấp dưới dạng túi hoặc cuộn cắt sẵn, có độ dày tiêu chuẩn 50–175 micron và chiều rộng tùy chỉnh để lập kế hoạch định dạng tờ. Xem sản phẩm →
Độ bóng được đo bằng độ phản chiếu, nhưng người mua sẽ trải nghiệm nó qua độ tương phản và khả năng hiển thị vết xước. Bề mặt có độ bóng cao làm nổi bật ảnh và mực tối; nó cũng hiển thị dấu vân tay và vết trầy xước sớm hơn bề mặt mờ. Độ dày thường được biểu thị bằng micron và ảnh hưởng đến độ cứng, độ cong và cảm giác cạnh chứ không phải bản thân mức độ bóng. Các danh mục thương mại thường liệt kê các thước đo danh nghĩa 80, 100, 125, 150, 175 và 250 micron, nhưng "danh nghĩa" không phải là dung sai. Yêu cầu một dải đo, sau đó chạy tấm qua máy ép thực tế.
Độ dày cũng thay đổi sự truyền nhiệt. Một chiếc bánh sandwich dày hơn có thể cần nhiều thời gian dừng hơn hoặc tốc độ đường truyền thấp hơn, đó là lý do tại sao cùng một cài đặt có thể tạo ra một tờ giấy trong trên một tấm giấy và một tấm mờ trên tấm giấy khác. Một tấm 250 micron có thể tạo cảm giác cao cấp trên bìa sách nhưng vẫn không phù hợp với một thực đơn phải nằm phẳng. Biểu đồ bên dưới ánh xạ các dải đo thông thường thành mức độ phù hợp điển hình làm điểm bắt đầu chứ không phải là quy tắc đạt hay không đạt.
Hình 2. Các dải đo thông thường, được hiển thị dưới dạng tham chiếu phù hợp thực tế thay vì dữ liệu hiệu suất được đo.
Tấm bóng nhiệt cần nhiệt độ và áp suất được kiểm soát. Chúng mang lại một liên kết chặt chẽ, giống như thủy tinh và hiệu suất cao, nhưng chúng kém ổn định hơn đối với các loại mực, bột mực và giấy mỏng nhạy nhiệt. Tấm bóng lạnh chỉ sử dụng áp lực. Chúng phù hợp với các chất nền nhạy cảm với nhiệt, thời gian chạy ngắn và công việc tại chỗ, nhưng hệ thống kết dính và giải phóng lớp lót quan trọng hơn. Tấm ga lạnh quá dính có thể giữ lại không khí; một cái quá khô có thể nhấc lên ở phần cắt.
| Quyết định | Tấm bóng nhiệt | Tấm bóng lạnh |
|---|---|---|
| Năng lượng đầu vào | Nhiệt và áp suất; thời gian dừng lại quan trọng | Chỉ áp lực; không uốn nhiệt |
| Hệ thống kết dính | EVA hoặc chất nóng chảy tương tự | Lớp lót acrylic cộng với áp lực nhạy cảm |
| Phù hợp nhất | Thực đơn, bìa, thiệp, hoàn thiện in số lượng lớn | In nhạy nhiệt, chạy ngắn, làm việc tại hiện trường |
| Rủi ro chính | Sương mù, cong hoặc phồng rộp do định dạng nhiệt sai | Bẫy không khí, nhả lớp lót, nâng mép |
| Kiểm tra thử | Lột, làm mờ và uốn cong sau 24 giờ | Độ bám dính, mức bong bóng và chất lượng vết cắt |
Đặt hàng theo công trình chứ không phải bằng từ "bóng bẩy". Một thông số kỹ thuật hữu ích sẽ tách biệt yêu cầu về hình ảnh với yêu cầu về máy và độ bền.
Độ dày không chỉ là một con số: nó thay đổi khả năng truyền nhiệt, độ cong và cảm giác, như ghi chú này trên độ dày màng cán giải thích. Một mẫu có kích thước 100 micron có thể cần cài đặt nhiệt khác nhau ở 150 micron, ngay cả khi cả hai tấm đều thuộc cùng một dòng phim.
Độ bóng là một lựa chọn chức năng khi bề mặt in cần độ tương phản, xử lý bằng cách lau sạch hoặc lớp bảo vệ vẫn hiển thị chi tiết đẹp. Nó ít phù hợp hơn khi dấu vân tay, ánh sáng chói hoặc trầy xước nặng là mối lo ngại chính.
Tấm nhiệt 125-150 micron mang lại cho thân máy và bề mặt có thể lau được. Kiểm tra các đường gấp và các cạnh vì màng bóng có thể bị nứt nếu giấy quá cứng.
Độ bóng cao hơn giúp cải thiện độ tương phản của mực tối. Sử dụng thước đo phù hợp với độ cứng của thẻ và kiểm tra chất lượng trang trí sau khi cắt.
Độ bóng bảo vệ bìa in và làm cho hình ảnh màu trông sâu hơn. Vỏ mỏng có thể bị cong, do đó cần điều chỉnh mẫu trước khi phê duyệt.
Tấm bóng lạnh phù hợp với các bản in nhạy nhiệt. Xác nhận độ bám dính trên bề mặt thực tế, đặc biệt là các vật liệu được phủ hoặc tái chế.
Một tấm bóng có thể vượt qua kiểm tra trực quan nhưng vẫn thất bại sau 24 giờ. Chạy bốn lần kiểm tra trước khi phát hành nhiều:
Giữ nguyên điều kiện thử nghiệm với mẫu. Nếu lô sau có biểu hiện khác thì cài đặt nhiệt, áp suất con lăn, mẻ giấy và thước đo tờ giấy là những biến số đầu tiên cần so sánh.
Ở quy mô lớn, độ bóng nhất quán phụ thuộc vào việc kiểm soát quá trình đùn, trọng lượng lớp phủ dính và vết rạch. Theo Hồ sơ công ty được công bố của WONLAMI , công ty vận hành 10 dây chuyền ép đùn và báo cáo công suất hàng năm trên 30.000 tấn trên khắp các cơ sở sản xuất ở Trung Quốc và Thái Lan. Những số liệu đó rất hữu ích cho việc sàng lọc năng lực chứ không thể thay thế cho việc thử nghiệm theo dây chuyền.
Yêu cầu bản đồ đo trên web, chứng chỉ phân tích trên mỗi lô, mẫu được giữ lại và ảnh chụp cạnh khe. Đối với các bộ chuyển đổi cần nguyên liệu cuộn nhiệt thay vì các tấm thành phẩm, thẻ sản phẩm bên dưới chỉ ra lộ trình màng cuộn ép nhiệt bóng.
 Phim cuộn cán nhiệt bóng cho máy in thương mại Màng cuộn nhiệt PET/EVA có độ bóng cao dành cho máy ép màng thương mại, có kích thước 18–350 micron và chiều rộng lên tới 1800 mm để chạy thử. Xem sản phẩm →
Sau đó, yêu cầu cuộn thử hoặc tấm cắt ở thước đo mục tiêu, chạy nó trên máy ép thực tế và phê duyệt dựa trên mẫu bằng văn bản. Trình tự đó chậm hơn so với so sánh chỉ về giá, nhưng nó phát hiện được những thất bại tốn kém trước khi toàn bộ đơn hàng được thực hiện.
Sử dụng 80-100 micron cho các tài liệu nhẹ, 125-150 micron cho văn phòng thông thường và công việc thực đơn, và 175-250 micron cho các bìa nặng. Xác nhận dải đo với nhà cung cấp máy ép nhựa của bạn.
Chỉ sau khi mực đã khô hoàn toàn và được kiểm tra. Nhiệt nhiệt có thể làm nhòe một số loại mực in phun; một tấm bóng lạnh có thể an toàn hơn cho các bản in nhạy nhiệt.
Cán nóng sử dụng nhiệt và áp suất để tạo ra mối liên kết chặt chẽ và sản lượng cao. Cán nguội sử dụng chất kết dính nhạy áp lực cho công việc nhạy cảm với nhiệt và thời gian ngắn.
Nguyên nhân phổ biến là độ ẩm trong giấy, áp lực con lăn không đều, nhiệt độ thấp hoặc không khí bị kẹt. Làm nóng phôi trước, làm sạch các con lăn và chạy thử trước khi điều chỉnh tốc độ.
Bề mặt màng có khả năng chống nước nhưng các cạnh bị cắt có thể hút ẩm. Để bảo vệ hoàn toàn, hãy chỉ định định dạng được đóng gói hoặc dán kín thay vì một trang tính đơn giản.
Họ sử dụng các cấu trúc màng tương tự nhau, nhưng các túi được gấp lại và bịt kín ở một cạnh. Tấm được cắt phẳng. Định dạng phù hợp tùy thuộc vào máy ép nhựa và thành phẩm.
Bán buôn nhà sản xuất cuộn phim cán màng